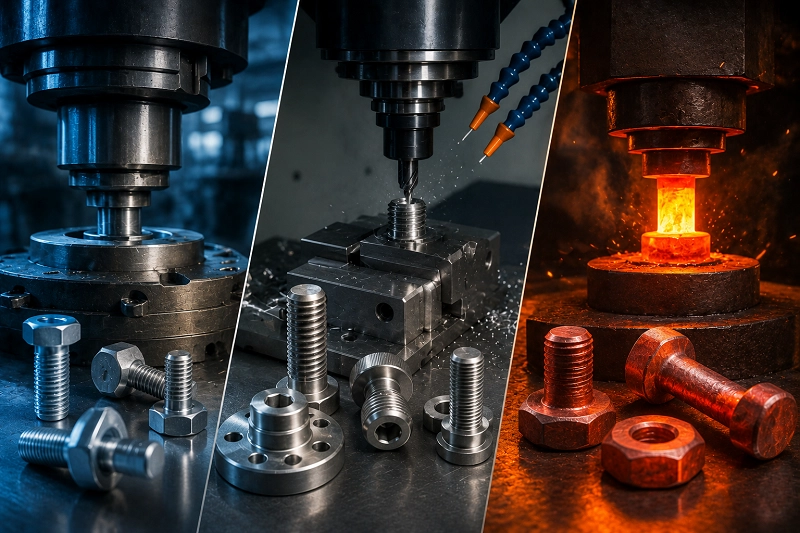
Ao fabricar fixadores personalizados, a escolha do processo de produção adequado afeta diretamente o custo, o prazo de entrega, a precisão dimensional, a resistência mecânica e a confiabilidade a longo prazo. Para compradores que adquirem fixadores não padronizados, a decisão entre forjamento a frio, usinagem CNC e forjamento a quente não é apenas uma preferência técnica — ela determina se um projeto permanece econômico e escalável.
Na maioria das aplicações industriais:
O forjamento a frio é ideal para produção em alto volume de fixadores de precisão com excelente resistência e menor custo unitário.
A usinagem CNC é preferida para volumes baixos, geometrias altamente personalizadas e complexas ou aplicações com tolerâncias rigorosas.
O forjamento a quente é a melhor opção para fixadores grandes e de serviço pesado que exigem integridade estrutural superior sob cargas extremas.
O processo correto depende do tipo de material, quantidade, complexidade, requisitos mecânicos e restrições orçamentárias. Compreender as vantagens e desvantagens ajuda os compradores a evitar custos desnecessários com ferramentas, ciclos de produção longos ou problemas de desempenho após a instalação.
Por que o método de fabricação é importante para fixadores personalizados
Diferentemente dos parafusos e porcas padrão de prateleira, os fixadores personalizados são normalmente projetados para atender a requisitos exclusivos, como:
Dimensões não padronizadas
Designs especiais de cabeça
Perfis de rosca exclusivos
Materiais resistentes à corrosão
Desempenho sob altas cargas
Certificações específicas do setor
Ambientes operacionais extremos
Seja utilizado nos setores automotivo, aeroespacial, eletrônico, de energia renovável, construção civil, equipamentos médicos ou máquinas industriais, a seleção do processo de produção errado pode resultar em:
Custos de fabricação excessivos
Prazos de entrega mais longos
Desempenho mecânico inadequado
Taxas de rejeição mais altas
Problemas de compatibilidade na montagem
Para fixadores não padronizados, os fabricantes geralmente avaliam o seguinte antes de decidir sobre a rota de produção:
| Fator |
Importância |
Quantidade |
Determina a viabilidade do ferramental |
Complexidade geométrica |
Impacta a fabricabilidade |
Resistência mecânica |
Afeta a adequação do forjamento |
Tipo de material |
Influencia a dificuldade de usinagem |
Acabamento superficial |
Pode exigir operações secundárias |
Requisitos de tolerância |
Determina a precisão alcançável |
Orçamento |
Influencia a seleção do processo |
O que é forjamento a frio na fabricação de fixadores?
O forjamento a frio, também chamado de conformação a frio, é um dos métodos mais amplamente utilizados para fabricar parafusos, porcas, rebites e fixadores especiais.
Nesse processo, o fio ou barra de metal é moldado à temperatura ambiente usando matrizes de alta pressão, sem aquecer o material.
Como funciona o forjamento a frio
O processo de fabricação geralmente inclui:
Preparação do fio
Corte do material
Conformação a frio multiestação
Laminação de rosca
Tratamento térmico
Revestimento superficial
O metal sofre deformação plástica sob alta pressão, formando a forma desejada com eficiência.
Vantagens do forjamento a frio
1. Resistência mecânica superior
O forjamento a frio melhora o alinhamento do fluxo de grãos dentro do metal.
Isso cria fixadores mais resistentes em comparação com peças usinadas, porque a estrutura do material permanece contínua em vez de ser cortada.
Os benefícios incluem:
Melhor resistência à fadiga
Maior resistência à tração
Maior resistência ao impacto
Vida útil mais longa
Isso torna os fixadores forjados a frio ideais para:
Conjuntos automotivos
Ferragens estruturais
Máquinas industriais
Ferragens eletrônicas
2. Custo mais baixo em altos volumes
Depois que o ferramental é desenvolvido, o forjamento a frio torna-se extremamente econômico.
Para pedidos de grande volume de, o custo unitário pode cair drasticamente porque as velocidades de produção são muito altas.fixadores personalizados
As taxas de produção típicas geralmente ultrapassam milhares de peças por hora.
3. Economia de material
O forjamento a frio minimiza o desperdício porque o material é deslocado em vez de removido.
Em comparação com a usinagem CNC, a utilização da matéria-prima é significativamente maior.
Isso se torna especialmente valioso ao trabalhar com materiais caros, como:
Aço inoxidável
Titânio
Latão
Aço-liga
4. Melhor acabamento superficial
O forjamento a frio geralmente produz superfícies mais lisas que exigem menos trabalho de acabamento.
Isso pode reduzir os custos de pós-processamento.
Limitações do forjamento a frio
O forjamento a frio não é perfeito para todas as aplicações.
Os desafios incluem:
Custo elevado de ferramental
Matrizes e moldes especiais devem ser produzidos antes do início da fabricação.
Isso torna a produção de lotes pequenos cara.
Restrições geométricas
Projetos extremamente complexos podem não ser viáveis.
Recursos como:
podem exigir usinagem secundária.
Restrições de material
Alguns materiais duros ou frágeis são difíceis de forjar a frio.
Melhores aplicações para forjamento a frio
O forjamento a frio funciona melhor para:
Especialmente quando os compradores exigem:
O que é usinagem CNC para fixadores personalizados?
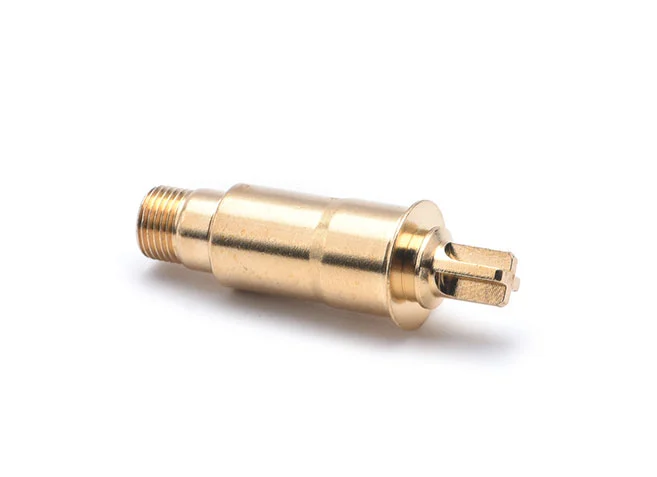
A usinagem CNC usa ferramentas de corte controladas por computador para remover material do bloco de metal e moldá-lo em fixadores acabados.
Diferentemente do forjamento, a usinagem é um processo subtrativo.
Ela oferece flexibilidade incomparável para projetos de engenharia personalizados.
Como funciona a usinagem CNC
O processo normalmente inclui:
Torneamento
Fresamento
Furação
Corte de rosca
Acabamento superficial
Os fabricantes podem criar com precisão geometrias exclusivas com base em desenhos CAD.
Vantagens da usinagem CNC
1. Excepcional flexibilidade de design
A usinagem CNC é frequentemente a primeira escolha para componentes altamente personalizados.
Ela suporta:
Isso a torna ideal para fixadores personalizados especializados.
2. Menor investimento inicial
Ao contrário do forjamento, a usinagem CNC requer ferramental mínimo.
Para pedidos de baixo volume, desenvolvimento de protótipos ou validação de engenharia, isso reduz significativamente os custos iniciais.
3. Tolerâncias extremamente apertadas
Os fixadores usinados podem alcançar precisão superior.
Setores típicos que exigem tolerâncias apertadas incluem:
4. Flexibilidade de material
A usinagem CNC suporta praticamente todos os metais usináveis:
Aço inoxidável
Titânio
Cobre
Latão
Inconel
Alumínio
Aço para ferramentas
Limitações da usinagem CNC
Custo unitário mais alto
A usinagem é mais lenta que o forjamento.
Cada componente requer operações de corte individuais, aumentando a mão de obra e o tempo de máquina.
Para produção em alto volume, os custos aumentam substancialmente.
Desperdício de material
Como a usinagem remove metal, a perda de material é inevitável.
Isso se torna caro quando são usadas ligas premium.
Menor resistência estrutural em comparação com o forjamento
A usinagem interrompe o fluxo natural dos grãos.
Em ambientes de alta carga, as peças forjadas geralmente superam mecanicamente os componentes usinados.
Melhores aplicações para usinagem CNC
A usinagem CNC é melhor para:
Fixadores protótipos
Fixadores aeroespaciais
Fixadores médicos
Ferragens eletrônicas de precisão
Fixadores não padronizados de pequenos lotes
Componentes de geometria complexa
Especialmente quando:
A flexibilidade de design é importante
As quantidades são baixas
Tolerâncias apertadas são críticas
O que é forjamento a quente na fabricação de fixadores?
O forjamento a quente molda o metal após aquecê-lo a temperaturas elevadas.
O material aquecido fica mais macio e mais fácil de deformar sob pressão.
Esse processo é comumente usado para fixadores de grande diâmetro ou alta resistência.
Como funciona o forjamento a quente
O material é aquecido até a temperatura de forjamento e então prensado na forma desejada usando matrizes ou prensas de forjamento.
Após a modelagem, as operações secundárias podem incluir:
Usinagem
Tratamento térmico
Rosqueamento
Revestimento superficial
Vantagens do forjamento a quente
1. Ideal para fixadores grandes
O forjamento a quente lida com eficiência com componentes superdimensionados.
Exemplos incluem:
Parafusos de serviço pesado
Âncoras estruturais
Fixadores para turbinas eólicas
Ferragens para equipamentos de mineração
Parafusos para petróleo e gás
2. Alta resistência para cargas pesadas
O processo de forjamento melhora a integridade interna do material.
Fixadores forjados a quente são frequentemente usados em:
Pontes
Estruturas marítimas
Instalações de energia
Máquinas pesadas
3. Melhor trabalhabilidade para metais duros
Certas ligas são difíceis de conformar a frio.
O aquecimento reduz a dureza do material e permite a modelagem.
Limitações do forjamento a quente
Menor precisão dimensional
O forjamento a quente normalmente requer usinagem secundária para atingir tolerâncias apertadas.
Custos de energia mais altos
Os equipamentos de aquecimento aumentam as despesas de produção.
Oxidação superficial
Altas temperaturas podem criar carepas ou oxidação que exigem acabamento adicional.
Melhores aplicações para forjamento a quente
O forjamento a quente é comumente usado para:
Grandes parafusos estruturais
Fixadores industriais pesados
Componentes de alta carga
Fixadores não padronizados grandes
Sistemas de ancoragem de alta resistência
Forjamento a frio vs. usinagem CNC vs. forjamento a quente: principais diferenças
| Fator |
Forjamento a frio |
Usinagem CNC |
Forjamento a quente |
Melhor volume |
High |
Baixo a Médio |
Médio a Alto |
Custo de ferramental |
High |
Low |
Médio a Alto |
Custo unitário |
Low |
High |
Médio |
Resistência |
Excelente |
Moderada |
Excelente |
Precisão |
High |
Muito alta |
Moderada |
Desperdício de material |
Low |
High |
Moderado |
Complexidade |
Moderada |
Excelente |
Limitada |
Prazo de entrega |
Rápido após o ferramental |
Rápido para lotes pequenos |
Médio |
Melhor para |
Produção em massa |
Trabalho de precisão personalizado |
Peças de serviço pesado |
Como escolher o processo certo para fixadores personalizados
Escolha forjamento a frio se…
Você precisa de:
Grandes quantidades de produção
Propriedades mecânicas fortes
Custos de produção mais baixos a longo prazo
Dimensões consistentes
Essa é frequentemente a opção preferida para fabricação escalável.
Escolha usinagem CNC se…
Você precisa de:
A usinagem CNC reduz o investimento inicial e oferece maior flexibilidade de engenharia.
Escolha forjamento a quente se…
Sua aplicação envolve:
O forjamento a quente geralmente oferece confiabilidade estrutural superior.
Perguntas comuns dos compradores antes de pedir fixadores não padronizados
Qual é o pedido mínimo (MOQ) para fixadores personalizados?
O MOQ depende do método de fabricação.
Usinagem CNC: geralmente adequada para pedidos de baixo volume
Forjamento a frio: geralmente mais econômico para quantidades maiores devido ao investimento em ferramental
Forjamento a quente: depende do tamanho e da complexidade
Discuta o uso anual projetado com seu fornecedor para determinar a rota mais econômica.
Um fixador pode usar vários processos de fabricação?
Yes.
Muitos fabricantes combinam métodos.
Por exemplo:
Forjamento para a forma base
Usinagem CNC para recursos de precisão
Rosqueamento secundário ou tratamento superficial
Essa abordagem híbrida equilibra custo e desempenho.
Quanto tempo leva a produção?
O prazo de entrega varia.
Faixas típicas:
| Processo |
Prazo de entrega estimado |
Usinagem CNC |
1–3 semanas |
Forjamento a frio |
3–6 semanas |
Forjamento a quente |
4–8 semanas |
Ferramental personalizado e requisitos de acabamento podem estender os prazos.
Quais materiais funcionam melhor para fixadores personalizados?
Opções comuns incluem:
Aço carbono
Aço-liga
Aço inoxidável
Latão
Titânio
Alumínio
Ligas de cobre
A escolha do material depende de:
Considerações de custo que os compradores frequentemente ignoram
Muitos compradores comparam apenas o preço unitário.
No entanto, o custo total de propriedade importa mais.
Um fixador de menor custo pode falhar mais cedo ou aumentar as despesas de manutenção.
Considere:
Confiabilidade da instalação
Frequência de substituição
Resistência à corrosão
Riscos de tempo de inatividade
Custo de manutenção
Eficiência logística
Em muitos projetos industriais, investir um pouco mais em fixadores personalizados de maior qualidade reduz os custos operacionais de longo prazo.
Trabalhando com o fabricante de fixadores certo
Ao buscar fixadores não padronizados, escolha um fabricante capaz de avaliar:
Um fornecedor confiável também deve recomendar o processo mais adequado em vez de recorrer a um único método de produção.
A melhor solução de fabricação geralmente equilibra:
desempenho + custo + prazo + escalabilidade
em vez de otimizar apenas um fator.
Conclusão
Forjamento a frio, usinagem CNC e forjamento a quente atendem a diferentes propósitos na fabricação de fixadores.
O forjamento a frio se destaca na produção de alto volume com excelente resistência e menor custo a longo prazo. A usinagem CNC oferece flexibilidade e precisão incomparáveis para projetos de baixo volume ou altamente complexos. O forjamento a quente continua sendo a escolha preferida para fixadores superdimensionados e de serviço pesado expostos a ambientes exigentes.
Para os compradores que buscam fixadores personalizados, a melhor opção depende da quantidade do pedido, geometria, requisitos de resistência, expectativas de tolerância e orçamento. Compreender essas vantagens e desvantagens ajuda a evitar erros dispendiosos e garante que seus fixadores ofereçam desempenho de longo prazo em condições reais de operação.
FAQs
Fixadores forjados são mais fortes que fixadores usinados?
Em muitos casos, sim. Fixadores forjados geralmente oferecem melhor estrutura de grãos e resistência à fadiga, tornando-os mais fortes para aplicações de carga pesada.
A usinagem CNC pode substituir o forjamento a frio?
Nem sempre. A usinagem CNC é excelente para trabalhos de precisão de baixo volume, mas a produção de alto volume geralmente é mais econômica com forjamento a frio.
Qual processo é mais barato para fixadores personalizados?
Para grandes quantidades, o forjamento a frio geralmente oferece o menor custo unitário. Para lotes pequenos, a usinagem CNC normalmente é mais econômica.
Quais setores comumente usam fixadores não padronizados?
Setores que incluem automotivo, aeroespacial, eletrônico, energia renovável, equipamentos médicos, máquinas pesadas e construção civil.
Os fixadores personalizados podem incluir revestimentos especiais?
Sim. Tratamentos superficiais comuns incluem zincagem, oxidação preta, niquelagem, galvanização, anodização e revestimentos anticorrosivos especializados, dependendo dos requisitos ambientais.
 Inglês
 日本語
 한국어
 français
 Deutsch
 Español
 italiano
 русский
 português
 العربية


 Novo Tipo de Aparelhagem de Manobra
 Pilar de Porca Antifrouxo de Fácil Desmontagem (Novo Conector para Móveis)
 Conector Simples de Montagem e Desmontagem de Móveis
 Absorvedor de Microvibrações
 Microparafusos
 Parafusos de Cabeça Grande
 Parafusos de construção
 Peças Usinadas em Torno CNC
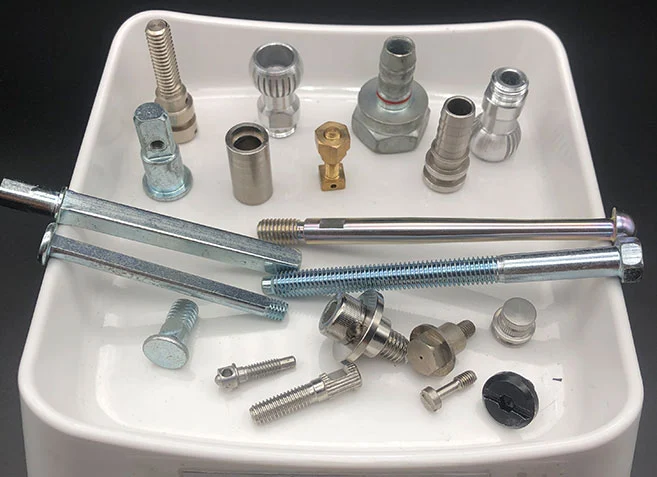 Produtos forjados a frio e submetidos a processamento secundário
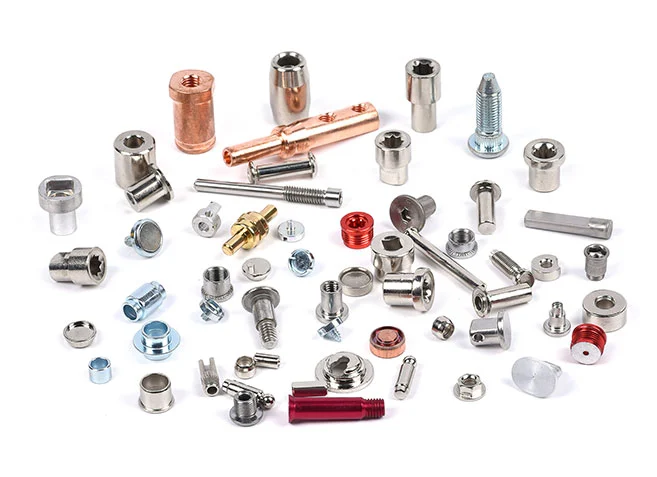 Parafusos de Recalcagem a Frio Multi-Estação
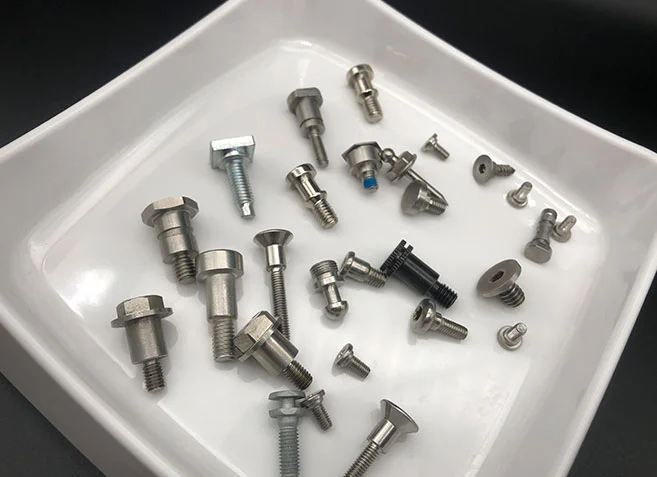 Parafuso escalonado
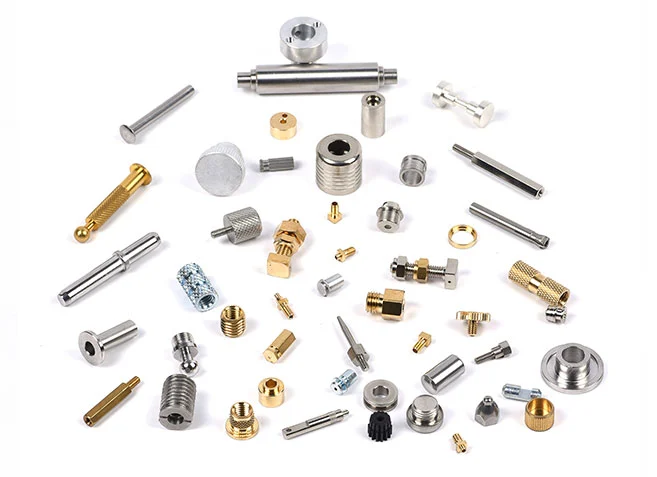 Peças Usinadas em Torno Automático
 Desafio de Alta Dificuldade: Recalcagem a Frio de Fixadores
 Fixadores New Tech
 Parafusos de máquina
 Parafusos de cabeça cilíndrica com sextavado interno
 Parafusos de soquete hexagonal
 Rebite de Extração
 Parafusos auto-roscantes
 Parafusos sextavados
 Parafusos auto-perfurantes
 Parafusos de olhal
 Parafusos em U
 Bainha rosqueada
 Porca sextavada
 Porca Longa Hexagonal
 Porca Rebite
 Porcas quadradas
 Parafusos de combinação
 pino
 Porcas autotravantes de nylon
 Porcas de Rebite de Pressão
 Porca gaiola
 Parafusos de soldagem
 parafuso borboleta
 Porca Borboleta American Standard
 Parafuso de expansão
 Parafuso de tampão
 Arruela de Aço Inoxidável
 Arruelas Anti-Afrouxamento de Dupla Sobreposição
 Parafusos à prova d'água e antiqueda
 Parafusos Super Resistentes à Corrosão
 Conector para móveis em material 65Mn
 Base de mesa de balcão
 Porca Conectora para Móveis com Manga Plástica
 Porca de furo horizontal para móveis
 Parafuso de conexão para móveis
 Assento para porca de conexão de móveis
 Rodízios Duplos Empilhados para Móveis
 Componentes Utilizados em Móveis
 Fivela de Conexão
 Parafuso Espiral Hexagonal Interno
 Porca de Aço Carbono Cor de Ferro de Quatro Garras
 Assento de Porca Tripla para Móveis de Ferro
 Assento de Porca de Combinação Tripla em Liga de Ferro e Zinco para Móveis
 Pino de Cavilha + Manga de Borracha Cinza Elefante
 Pino de cavilha + Manga de borracha transparente Elephant
 Parafuso de almofada de pé de móvel moldada por injeção